Leave Your Message
Fortschrittliche EDM-Bearbeitungstechnologie
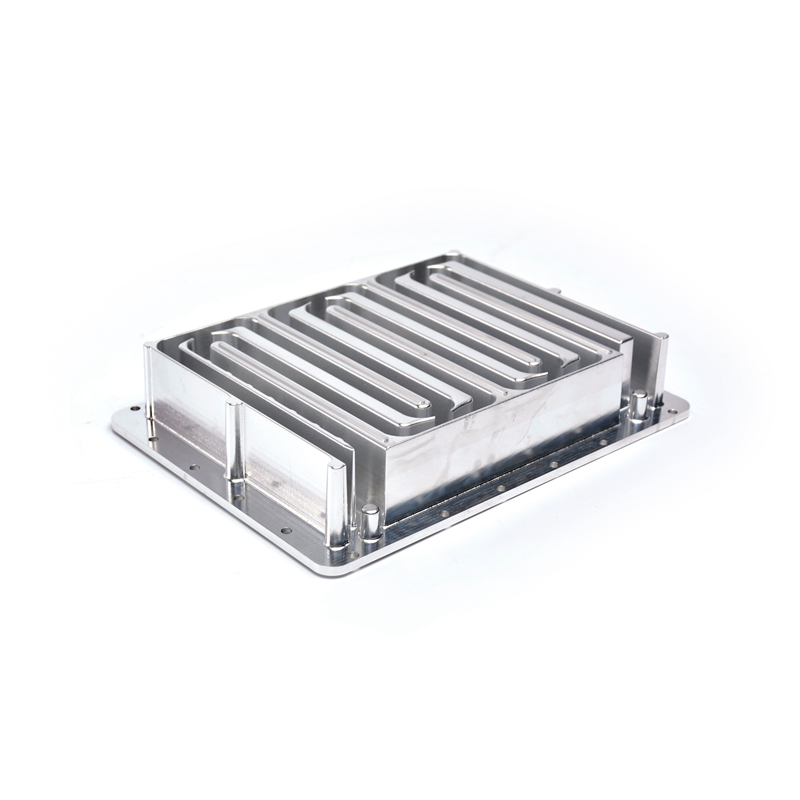
CNC-Bearbeitungsdienstleistungen
655f2bayzs
Wie verstehen wir EDM?
Die Funkenerosion (EDM) ist ein neues Bearbeitungsverfahren, das elektrische und thermische Energie nutzt. Im Gegensatz zur herkömmlichen Zerspanung berühren sich Werkzeug und Werkstück bei der Funkenerosion nicht. Stattdessen wird die zwischen Werkzeug und Werkstück kontinuierlich erzeugte, gepulste Funkenentladung genutzt, um das Metallmaterial schrittweise abzutragen.

Die Hauptmerkmale der Funkenerosion

1. Kann Werkstoffe und komplex geformte Werkstücke bearbeiten, die mit herkömmlichen Schneidverfahren schwer zu schneiden sind;
2. Keine Schnittkraft während der Bearbeitung;
3. Vermeiden Sie Fehler wie Grate, Messerspuren und Rillen;
4. Das Elektrodenmaterial des Werkzeugs muss nicht härter sein als das Werkstückmaterial;
5. Direkte Nutzung elektrischer Energieverarbeitung für eine einfache Automatisierung;
6. Die Oberfläche bildet nach der Bearbeitung eine metamorphe Schicht, die in bestimmten Anwendungsfällen nachträglich entfernt werden muss.
7. Die Reinigung der Arbeitsflüssigkeiten und die Behandlung der bei der Verarbeitung entstehenden Rauchbelastung sind recht problematisch.

Was kann es leisten?

1. Bearbeitung von Formen und Teilen mit komplex geformten Löchern und Hohlräumen; 2. Bearbeitung verschiedener harter und spröder Werkstoffe wie Hartmetalle und gehärteter Stahl; 3. Bearbeitung tiefer und feiner Löcher, unregelmäßiger Löcher, tiefer Nuten, schmaler Nähte und Schneiden dünner Bleche; 4. Bearbeitung verschiedener Umformwerkzeuge, Schablonen, Gewindelehren und anderer Werkzeuge und Messwerkzeuge.

Normalerweise kann dies genau durchgeführt werden.

Die Maßgenauigkeit der Perforation hängt von der Größe der Werkzeugelektrode und dem Funkenentladungsspalt ab. Um sicherzustellen, dass der Querschnitt der Elektrode durch den Bearbeitungsspalt gleichmäßig auf die Größe des vorgegebenen Bearbeitungslochs reduziert wird, ist die Maßgenauigkeit eine Stufe höher als die des Werkstücks, in der Regel mindestens IT7, und die Oberflächenrauheit geringer als die des Werkstücks. Die Abweichungen von Geradheit, Ebenheit und Parallelität betragen auf einer Länge von 100 mm maximal 0,01 mm.

Anwendungsgebiet

Die Funkenerosion (EDM) wird hauptsächlich zur Bearbeitung von Bohrungen und Hohlräumen im Formenbau eingesetzt und hat sich zum führenden Bearbeitungsverfahren in der Formenbauindustrie entwickelt, wodurch der technologische Fortschritt in diesem Bereich vorangetrieben wird. Bei einer Stückzahl von unter 3000 ist EDM wirtschaftlicher als Stanzteile.
Nach den Eigenschaften und dem Zweck der Relativbewegung zwischen Werkzeugen und Werkstücken während des Prozesses kann die Funkenerosion grob unterteilt werden in: Funkenerosionsbearbeitung, Funkenerosionsdrahtschneiden, Funkenerosionsschleifen, Funkenerosionsbearbeitung, nichtmetallische Funkenerosionsbearbeitung und Funkenerosions-Oberflächenhärtung.

EDM-Formgebung

Bei diesem Verfahren wird die Form und Größe der Werkstückelektrode durch die Vorschubbewegung der Werkzeugelektrode relativ zum Werkstück auf das Werkstück übertragen, wodurch die benötigten Teile hergestellt werden.
Drahterodieren:
Bei diesem Verfahren werden feine Metalldrähte als Werkzeugelektroden bewegt, um entlang einer vorgegebenen Bahn ein Impulsentladungsschneiden durchzuführen. Je nach Bewegungsgeschwindigkeit der Metalldrahtelektroden unterscheidet man zwischen Hochgeschwindigkeits- und Niedriggeschwindigkeits-Drahtschneiden.